
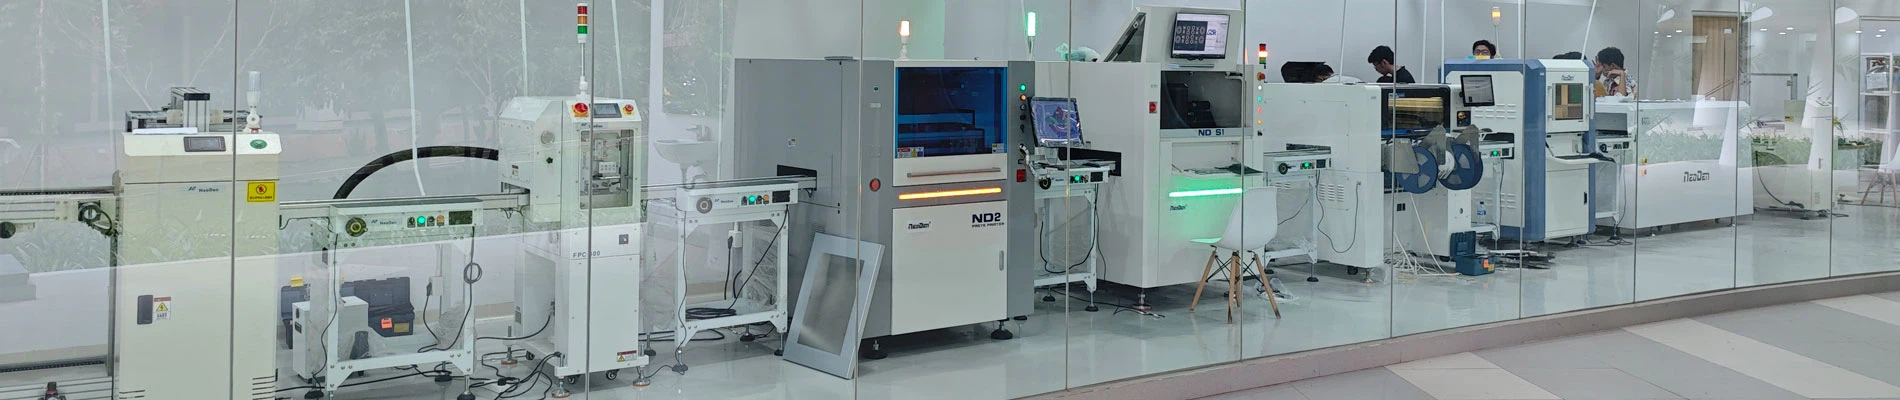
ReflowφούρνοςΗ διαδικασία επικαλύπτεται με πάστα συγκόλλησης, τοποθετημένα εξαρτήματα του PCB, μετά τη συγκόλληση σε φούρνο επαναροής για να ολοκληρωθεί η ξήρανση, η προθέρμανση, η τήξη, η ψύξη και η στερεοποίηση της διαδικασίας συγκόλλησης.
I. Σχεδιασμός pad PCB
Εάν ο σχεδιασμός του μαξιλαριού PCB είναι σωστός, μια μικρή ποσότητα λοξής στερέωσης μπορεί να διορθωθεί κατά τη συγκόλληση με επαναροή λόγω του ρόλου της επιφανειακής τάσης της λιωμένης κόλλησης (γνωστή ως αποτέλεσμα αυτο-τοποθέτησης ή αυτοδιόρθωσης).
II. Η ποιότητα της πάστας συγκόλλησης
Η πάστα συγκόλλησης είναι μια διαδικασία συγκόλλησης αναρροής απαραίτητα υλικά, είναι από τη σκόνη κράματος (σωματίδια) και ο φορέας ροής πάστας αναμιγνύεται ομοιόμορφα στη συγκόλληση πάστας. Ένα από τα σωματίδια του κράματος είναι το κύριο συστατικό του σχηματισμού των αρμών συγκόλλησης, η ροή είναι η αφαίρεση του οξειδωμένου στρώματος της επιφάνειας συγκόλλησης για τη βελτίωση της διαβρεξιμότητας.
III. Η ποιότητα και η απόδοση των εξαρτημάτων
Η ποιότητα και η απόδοση των εξαρτημάτων επηρεάζουν άμεσα τον ρυθμό συγκόλλησης με επαναροή. Ως ένα από τα αντικείμενα της συγκόλλησης με επαναροή, πρέπει να έχει το πιο βασικό σημείο είναι η αντοχή σε υψηλές θερμοκρασίες. Και ορισμένα εξαρτήματα θα έχουν σχετικά μεγάλη θερμοχωρητικότητα, η συγκόλληση έχει επίσης μεγάλο αντίκτυπο, όπως τα συνηθισμένα PLCC, QFP και τα διακριτά εξαρτήματα τσιπ σε σύγκριση με τη θερμοχωρητικότητα που είναι μεγάλη, η συγκόλληση εξαρτημάτων μεγάλης περιοχής από τα μικρά εξαρτήματα είναι πιο δύσκολη .
IV. τον έλεγχο της διαδικασίας συγκόλλησης
1. Η καθιέρωση του προφίλ θερμοκρασίας
Το προφίλ θερμοκρασίας παρέχει έναν διαισθητικό τρόπο ανάλυσης ενός εξαρτήματος σε όλη τη διάρκεια των αλλαγών θερμοκρασίας της διαδικασίας αναρροής. Αυτό είναι πολύ χρήσιμο για την επίτευξη της καλύτερης δυνατότητας συγκόλλησης, για την αποφυγή ζημιών στα εξαρτήματα λόγω υπερβολικής θερμοκρασίας, καθώς και για τη διασφάλιση της ποιότητας της συγκόλλησης είναι πολύ χρήσιμη.
2. Τμήμα προθέρμανσης
Ο σκοπός αυτής της περιοχής είναι να το PCB θερμοκρασίας δωματίου το συντομότερο δυνατό για να θερμανθεί μέχρι τον δεύτερο συγκεκριμένο στόχο. Ο ρυθμός θέρμανσης πρέπει να ελέγχεται εντός του κατάλληλου εύρους, εάν είναι πολύ γρήγορος, θα προκαλέσει θερμικό σοκ, η πλακέτα και τα εξαρτήματα μπορεί να καταστραφούν. Πολύ αργή, η εξάτμιση του διαλύτη δεν είναι επαρκής, επηρεάζοντας την ποιότητα της συγκόλλησης. Λόγω του ταχύτερου ρυθμού θέρμανσης, η διαφορά θερμοκρασίας εντός του SMA στο τελευταίο τμήμα της ζώνης θερμοκρασίας είναι μεγαλύτερη. Προκειμένου να αποφευχθεί η ζημιά στα εξαρτήματα του θερμικού σοκ, οι γενικές διατάξεις του μέγιστου ρυθμού των 4 μοιρών / s. Ωστόσο, ο συνήθης ρυθμός ανόδου έχει οριστεί σε 1-3 βαθμό/δευτ. Τυπικός ρυθμός θέρμανσης 2 μοίρες / s.
3. Τμήμα μόνωσης
Το τμήμα συγκράτησης αναφέρεται στη θερμοκρασία από 120 μοίρες -150 μοίρες ανόδου έως το σημείο τήξης της περιοχής της πάστας συγκόλλησης. Ο κύριος σκοπός του είναι να σταθεροποιήσει τη θερμοκρασία των εξαρτημάτων εντός του SMA για να ελαχιστοποιήσει τη διαφορά θερμοκρασίας. Επαρκής χρόνος σε αυτήν την περιοχή, ώστε η θερμοκρασία των μεγαλύτερων εξαρτημάτων να φτάσει τα μικρότερα εξαρτήματα και να διασφαλιστεί ότι η ροή στην πάστα συγκόλλησης εξατμίζεται πλήρως. Στο τέλος του τμήματος μόνωσης, τα μαξιλαράκια, οι σφαίρες συγκόλλησης και οι ακίδες εξαρτημάτων στο οξείδιο αφαιρούνται, ώστε η θερμοκρασία ολόκληρης της πλακέτας κυκλώματος να φτάσει σε ισορροπία.
4. Τμήμα επαναροής
Σε αυτήν την περιοχή η θερμοκρασία του θερμαντήρα έχει ρυθμιστεί στην υψηλότερη θερμοκρασία, έτσι ώστε η θερμοκρασία του εξαρτήματος να αυξάνεται γρήγορα στη μέγιστη θερμοκρασία. Στο τμήμα επαναροής της μέγιστης θερμοκρασίας της συγκόλλησης ανάλογα με τη διαφορετική πάστα συγκόλλησης που χρησιμοποιείται, συνιστάται γενικά για το σημείο τήξης της θερμοκρασίας της κόλλας συγκόλλησης συν 20-40 βαθμός . Για το σημείο τήξης της πάστας συγκόλλησης 183 βαθμών C 63Sn / 37 Pb και το σημείο τήξης της πάστας συγκόλλησης 179 βαθμών C Sn62/Pb36/Ag2, η θερμοκρασία αιχμής είναι γενικά 210-230 βαθμοί C, ο χρόνος επαναροής δεν πρέπει να είναι πολύ μεγάλος, σε προκειμένου να αποφευχθούν δυσμενείς επιπτώσεις στο SMA. Το ιδανικό προφίλ θερμοκρασίας είναι περισσότερο από το σημείο τήξης της "περιοχής μύτης" της συγκόλλησης που καλύπτει τη μικρότερη περιοχή.
5. Τμήμα ψύξης
Σε αυτό το τμήμα της πάστας συγκόλλησης εντός του μολύβδου και η σκόνη κασσίτερου έχει λιώσει και έχει βρέξει πλήρως η επιφάνεια που πρόκειται να συνδεθεί, θα πρέπει να χρησιμοποιηθεί όσο το δυνατόν γρηγορότερα για να κρυώσει, κάτι που θα σας βοηθήσει να αποκτήσετε μια λαμπερή συγκόλληση και να έχει καλό σχήμα και χαμηλή γωνία επαφής. Η αργή ψύξη θα έχει ως αποτέλεσμα περισσότερη αποσύνθεση της σανίδας στο κασσίτερο, με αποτέλεσμα μια γκρίζα, τραχιά ένωση συγκόλλησης. Σε ακραίες περιπτώσεις, μπορεί να προκαλέσει κακή συγκόλληση και να αποδυναμώσει τη συγκόλληση.

Χαρακτηριστικά τουΦούρνος Reflow NeoDen IN12C
1. Ενσωματωμένο σύστημα φιλτραρίσματος καπνού συγκόλλησης, αποτελεσματικό φιλτράρισμα επιβλαβών αερίων, όμορφη εμφάνιση και προστασία του περιβάλλοντος, περισσότερο σύμφωνα με τη χρήση περιβάλλοντος υψηλής ποιότητας.
2. Το σύστημα ελέγχου έχει τα χαρακτηριστικά της υψηλής ολοκλήρωσης, της έγκαιρης απόκρισης, του χαμηλού ποσοστού αστοχίας, της εύκολης συντήρησης κ.λπ.
3. Το σχέδιο προστασίας θερμομόνωσης, η θερμοκρασία του κελύφους μπορεί να ελεγχθεί αποτελεσματικά.
4. Έξυπνος έλεγχος, αισθητήρας θερμοκρασίας υψηλής ευαισθησίας, αποτελεσματική σταθεροποίηση θερμοκρασίας.
5. Έξυπνο, ενσωματωμένο με τον αλγόριθμο ελέγχου PID του προσαρμοσμένα ανεπτυγμένου ευφυούς συστήματος ελέγχου, εύκολο στη χρήση, ισχυρό.
6. επαγγελματικό, μοναδικό 4-σύστημα παρακολούθησης της θερμοκρασίας της επιφάνειας της σανίδας, έτσι ώστε η πραγματική λειτουργία σε έγκαιρα και ολοκληρωμένα δεδομένα ανατροφοδότησης, ακόμη και για πολύπλοκα ηλεκτρονικά προϊόντα, μπορεί να είναι αποτελεσματική.
7. Μπορεί να αποθηκεύσει 40 αρχεία εργασίας.
8. Έως και 4-τρόπος εμφάνιση σε πραγματικό χρόνο της καμπύλης θερμοκρασίας συγκόλλησης επιφάνειας πλακέτας PCB.